إنتاج فلتر هواء المقصورة من الوسائط إلى المرشح النهائي
نمط الطي الثابت هو نقطة انطلاق مهمة في إنتاج فلتر هواء المقصورة، لكنه لا يحدد مرشح نهائي. يجب أن تفي الوسائط ذات الطيات أيضًا بالأبعاد المطلوبة ودعم الحافة وتناسب التثبيت. ولذلك ينبغي لكل عملية إعداد عنصر مناسب للمرحلة التالية بدلاً من العمل كعملية معزولة.
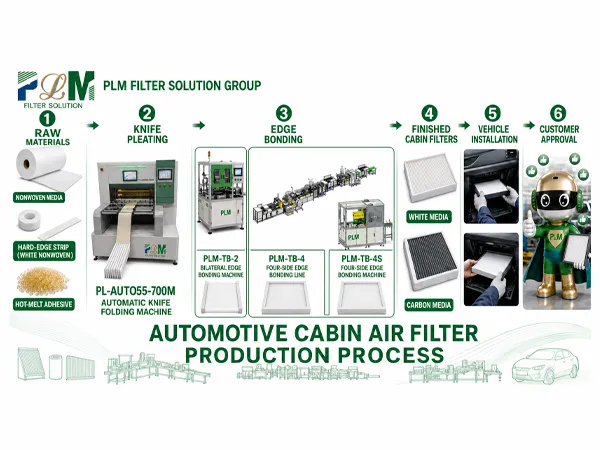
ثم تنتقل العملية عبر ست مراحل: المواد الخام ، ضمادة السكين ، ربط الحواف ، الفلاتر النهائية ، تركيب المركبات وموافقة العملاء. لا تمثل هذه المراحل ست آلات في خط إنتاج ثابت. تتعلق المراحل النهائية بالمنتج وتطبيقه ، في حين يتم تكوين القطع والتشذيب ووضع العلامات والنقل داخل مسار الإنتاج كما هو مطلوب.
حدد الفلتر النهائي قبل تحديد العملية
يجب أن يبدأ تعريف المنتج بعينة أو رسم يحدد الأبعاد النهائية ونوع الوسائط وهيكل الحافة. قد تتطلب حزمة مطوي مدعومة بجانبين ومرشح بمحيط كامل من أربعة جوانب ترتيبات مختلفة في اتجاه المصب ، بينما قد تتطلب الأشكال غير المنتظمة أيضًا عمليات قطع مختلفة من المنتجات المستطيلة. غير منسوج ونشط-لذلك ينبغي النظر في وسائط فلتر الكربون ، وشرائط الحافة الصلبة واللاصق الساخن الذوبان معًا. يجب التحقق من سمك الوسائط والصلابة وإطلاق المسحوق وسلوك الترابط باستخدام العينات قبل تأكيد ما إذا كان تكوين واحد يمكنه التعامل مع كل من منتجات الوسائط البيضاء والكربون المنشط.
يجب أن تكون نتيجة هذه المرحلة مواصفات منتج محددة تغطي الشكل النهائي والمواد وهيكل الدعم. يوفر هذا أساسًا واضحًا لاختيار المعدات ويقلل من خطر تحديد هيكل حافة غير متوافق فقط بعد اختيار ماكينة الطي.
طوى وقطع وسائل الإعلام لعملية المقبل
تقوم مرحلة الطيات بتحويل الوسائط المسطحة إلى حزمة مرشح وظيفية. يجب أن يتطابق ارتفاع الطيات والتباعد والعد مع أبعاد الحزمة المستهدفة ، ويجب تقييم العبوة عند دخولها إلى محطة الربط بدلاً من ظهور الطيات التي تترك الطيات. يشمل حل مرشح المقصورة 16234641 ماكينة طي السكين الأوتوماتيكية مع إعدادات تغذية قابلة للتعديل وقابلة للطي ودرجة الحرارة. يمكن مطابقة هذه المعلمات مع الوسائط والمنتجات المحددة ، ولكن نطاق ضبط الماكينة لا يحل محل التحقق مع المادة والعينة الفعليين.
قد تشمل العملية أيضًا قطع الوسائط ، وقطع على شكل خاص وقطع مواد الحافة ، اعتمادًا على تصميم المرشح وتكوين الخط. قبل الربط ، يجب أن تؤكد عمليات الفحص أبعاد العبوة ، وعدد الطيات ، وحالة الحافة وتناسب الأدوات المقصودة. توفر العبوة الثابتة ذات الحجم الصحيح نقطة انطلاق ثابتة للترابط.
ربط الحواف وتأكيد الفلتر النهائي
يوفر ربط الحافة هيكل الدعم المطلوب من قبل تصميم المرشح. يدعم الترابط بين الجانبين الجانبين المتقابلين للحزمة ذات الطيات ، في حين يخلق الترابط رباعي الجوانب محيطاً كاملاً ويتطلب التحكم في الزوايا وتحديد موضع الحافة والتشذيب. هذه طرق بديلة تم اختيارها وفقًا لتصميم المنتج ، وليست عمليات متسلسلة. PLM تقدم آلة الربط الثنائية PLM-TB-2 وحلول الترابط رباعية الجوانب PLM-TB-4 و PLM-TB-4S. يجب أن يراعي اختيار المعدات أبعاد المنتج ونطاق الطراز والأدوات والمشغلين المتاحين والمستوى المستهدف للأتمتة. على سبيل المثال ، ينسق PLM-TB-4 تطبيق التغذية والحافة ، مما يجعل حالة وتحديد موضع الحزمة الواردة مهمًا لعملية الربط.
بعد الربط وأي تشذيب مطلوب ، يركز الفحص على المرشح النهائي ، بما في ذلك الأبعاد وشكل الإطار والالتصاق بالحافة والتلف المرئي. يتحقق تأكيد التثبيت من الملاءمة في السكن المقصود واتجاه تدفق الهواء المحدد. هذه الشيكات هي جزء من التحقق من صحة المنتج ويجب عدم تقديمها كدليل على أداء التصفية. يجب تحديد أي متطلبات أداء أو قبول لمرشح معين ، مع عينة معتمدة ، ورسم ومعايير فحص متفق عليها تعمل كمرجع لتأكيد العميل والإنتاج اللاحق.
تحويل العملية إلى خطة إنتاج قابلة للتطبيق
بمجرد تحديد مسار المنتج والعملية ، يمكن مطابقة معدات الطيات والترابط مع عمليات القطع والمواد والأدوات المطلوبة. يجب أن تتضمن الخطة أيضًا النقل من المحطة إلى المحطة ، والوصول إلى المشغل والصيانة ، ومساحة ورشة العمل المتاحة. بالنسبة للمصنع القائم ، يجب أن يبدأ التخطيط مع العملية الحالية وقودها الرئيسي ، مع الحفاظ على المعدات المناسبة مع تحسين العمليات المحددة. يتطلب المشروع الجديد تحديد مسار الإنتاج الكامل منذ البداية. في كلتا الحالتين ، يجب أن يعكس التكوين نطاق المنتج الفعلي وهدف الإنتاج بدلاً من تضمين كل ماكينة متاحة.
يشمل دعم PLM توجيه التثبيت والتدريب عبر الإنترنت من المصنع وتوجيه الصيانة وقطع الغيار. يمتد هذا الدعم إلى ما وراء اختيار الماكينة إلى تشغيل وحدة التحكم ، والإبقاء اليومي واستكشاف الأخطاء وإصلاحها ، مما يساعد الفريق المحلي على إدارة العملية المتفق عليها بفعالية.
ابدأ بالفلتر الذي تخطط لإنتاجه
يعتمد خط تصفية المقصورة الكامل على عمليات النقل الفعالة بين المراحل: تصبح الوسائط المناسبة حزمة مطوي يتم التحكم فيها ، وتتلقى العبوة هيكل الحافة المطلوب ، ويتم فحص المرشح النهائي مقابل الاستخدام المقصود. تربط هذه عمليات تسليم الأجهزة الفردية بمتطلبات الإنتاج الفعلية للعميل.
لمراجعة الإنتاج الأولي ، يرجى تقديم:
- الانتهاء-تصفية الصور أو الرسومات والأبعاد وهيكل الحافة;
- أنواع الوسائط وشرائط الحافة ، مع عينات تمثيلية حيثما كان ذلك متاحًا ؛
- المخرجات المستهدفة والنماذج المخطط لها والمشغلين المتاحين ؛
- ظروف ورشة العمل ، المعدات الحالية وصعوبة الإنتاج الرئيسية.
مشاركة أبعاد المرشح والوسائط وهيكل الحافة والمخرج المستهدف مع PLM. يمكننا المساعدة في مراجعة مسار العملية والتوصية بتوجيه مناسب للمعدات والمواد والأدوات.