- Дом
- Центр поддержки
- Производственные машины
- PLPG-350
- PLM-350A
- PLGT-420
- PLGT-600
- PLGT-600N
- PLGT-1000N
- PLCZ55-600-II
- PLCZ55-800-II
- PLCZ55-1050-II
- PLCZ55-1250-II
- PLCZ55-1500-II
- Испытательные машины
- Вспомогательная машина
- Прессформа продукта
- Фильтрующие материалы
- Загрузки
- Новые машины и линии
- Технологии
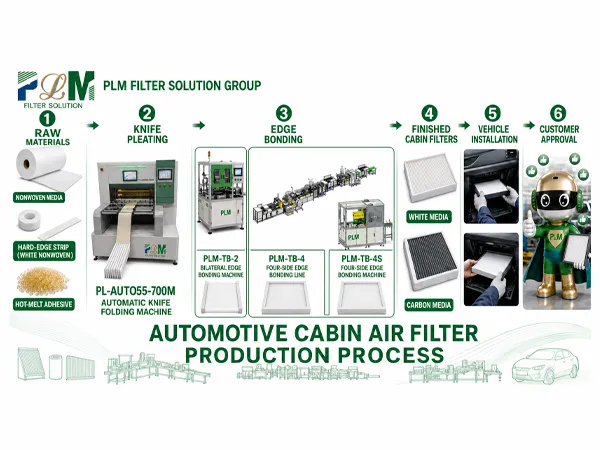
- Производственный процесс воздушного фильтра кабины от средств массовой информации к законченному фильтром
- Планирование фабрики воздушного фильтра для стабильного производства
- Тестирование фильтров и контроль качества в производстве фильтров
- Как производственная линия масляного фильтра поддерживает стабильный выход
- Как производственная линия воздушного фильтра ПП поддерживает стабилизированную продукцию серии
- Практическое решение фабрики фильтра для стабильного производства
- Автоматическая производственная линия фильтра кабины: Факторы производительности
- Одна плиссируя машина достаточно для производственной линии воздушного фильтра тележки
- Почему фабрики фильтра для масла выбирают фильтр для масла PLM PLGT плиссируя машины
- PLM Решения для производства фильтров на FILTECH 2026
- Производственная линия фильтра ХЭПА: 5 ключевых пунктов для стабилизированной продукции
Конструктор решений комплексных фильтров
- Производственные машины
- Управление процессами
- Линия душного фитра искусственная
- Фильтровальная бумага
- Плиссировка фильтровальной бумаги
- Резка фильтровальной бумаги
- Специальная форменная резка фильтра
- Рама PU формовочная и воздушный фильтр в сборе
- Склеивание воздушного фильтра
- Отверждение воздушного фильтра
- Обрезка оправы
- Печать
- Сокращение пленки
- Конвейер
- Линия воздушного фильтра PP
- Линия воздушного фильтра Тойота
- Грузовик Воздушный Фильтр Линия
- Фильтровальная бумага
- Плиссировка фильтровальной бумаги
- Загрузка бумаги
- Резка фильтровальной бумаги
- Склеение фильтровальной бумаги
- Внутреннее и наружное изготовление сетки
- Внутреннее и внешнее выравнивание сетки
- Внутренняя и внешняя резка сетки
- Внутренняя и наружная сетка
- Зацепление и прессование внутренней и внешней сетки
- Внутренняя и наружная сварка шва сетки
- Внутренняя и наружная точечная сварка сетки
- Внутренняя и наружная сетка спиральная прокатка
- Фильтровальная бумага и внутренняя и наружная сетка в сборе
- Металлические Концевые Колпачки Штамповки
- Склеивание торцевой крышки металла
- Соединение уплотнительного кольца
- Литье и сборка торцевой крышки из ПУ
- Отверждение торцевой крышки PU
- Обрезка концевых колпачков из ПУ
- Склеивание фильтрующего элемента
- Печать
- Линия фильм кабины
- Спин-он топлильный и Масляный фильм
- Фильтровальная бумага
- Тестирование фильтровальной бумаги
- Плиссировка фильтровальной бумаги
- Отверждение фильтровальной бумаги
- Резка фильтровальной бумаги
- Плиссированная бумага Утюг Clipping
- Создание центральной трубки
- Штамповка торцевых колпачков
- Концевые колпачки для склеивания
- Фильтрующий элемент отверждения
- Пружинное производство
- Линия топлового и Маслянного фильм Эко
- Фильтровальная бумага
- Плиссировка фильтровальной бумаги
- Отверждение фильтровальной бумаги
- Резка фильтровальной бумаги
- Склеение фильтровальной бумаги
- Штамповка торцевых колпачков
- Концевые колпачки для склеивания
- Концевые колпачки из ПВХ и фильтровальная бумага в сборе
- Нетканые торцевые крышки и сборка фильтровальной бумаги
- Пластиковые торцевые колпачки и нетканый фильтр ткань сварки
- Пластиковые торцевые крышки, пластиковая внутренняя трубка и сборка фильтровальной бумаги
- Линия гидравлического фильтра
- Фильтр СМИ Плиссирование
- Резка средств массовой информации фильтра
- Фильтр средств массовой информации обрезки
- Плиссированный фильтр для средств массовой информации
- Плиссированное склеивание средств массовой информации фильтра
- Центральная поддержка спиральной сетки
- Средства массовой информации фильтра и пластиковые концевые колпачки сварки
- Металлические Концевые Колпачки Штамповки
- Склеивание торцевой крышки
- Склеивание фильтрующего элемента
- Печать
- Производственная линия фильтра очищения морской воды
- Первичная средняя линия фильтра HEPA
- Filter Materials for HEPA Filters
- Filter Media Compositing
- Filter Media Pleating
- Separated Paper Corrugating
- Separated Paper Marking & Forming
- Мешок-Тип производственная линия средств-воздушного фильтра эффективности
- Bag Filter Material Cutting
- Dispensing Machine
- Paper Frame Gluing
- Primary Paper Frame Filter Centerline Glue Injection
- V Bank Gluing Machine
- Trapezoidal Bag Filter Line
- Промышленный очиститель и очиститель
- Магистраль масляного фильтра Toyota Eco
- Линия со фильтра
- Линия фильтра воды
Конструктор решений комплексных фильтров
- Линия душного фитра искусственная
- Все решений
- Открыть завод по производству салонных фильтров
- Открыть завод по производству панельных воздушных фильтров
- Открыть завод по производству воздушных фильтров для грузовых автомобилей
- Открыть завод по производству воздушных фильтров из полипропилена
- Комплексный завод по производству фильтров
Конструктор решений комплексных фильтров
- Чехлы Клинты
- Новости
- Обезпечение качества
- Техничская подержка
- Около PLM
- Конакт
Поиск