Producción del filtro de aire de la cabina de los medios al filtro acabado
Un patrón plisado consistente es un punto de partida importante en Producción del filtro de aire de la cabina, Pero no define un filtro terminado. Los medios plisados también deben cumplir con las dimensiones requeridas, soporte de borde y ajuste de instalación. Por lo tanto, cada operación debe preparar un componente adecuado para la siguiente etapa en lugar de funcionar como un proceso aislado.
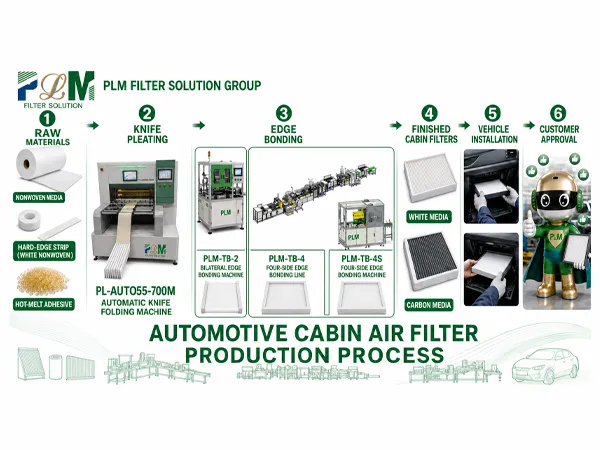
Luego, el proceso se mueve a través de seis etapas: materias primas, plisado de cuchillas, unión de bordes, filtros terminados, instalación de vehículos y aprobación del cliente. Estas etapas no representan seis máquinas en una línea de producción fija. Las etapas finales se relacionan con el producto y su aplicación, mientras que el corte, recorte, marcado y transporte se configuran dentro de la ruta de producción según sea necesario.
Definir el filtro terminado antes de seleccionar el proceso
La definición del producto debe comenzar con una muestra o dibujo que especifique las dimensiones terminadas, el tipo de medio y la estructura de borde. Un paquete plisado soportado en dos lados y un filtro con un perímetro completo de cuatro lados pueden requerir diferentes disposiciones aguas abajo, mientras que las formas irregulares también pueden requerir diferentes operaciones de corte de productos rectangulares. Por lo tanto, los medios de filtro no tejidos y de carbón activado, las tiras de borde duro y el adhesivo de fusión en caliente deben considerarse juntos. El espesor de los medios, la rigidez, la liberación de polvo y el comportamiento de unión deben verificarse con muestras antes de confirmar si una configuración puede manejar productos de medios blancos y de carbón activado.
El resultado de esta etapa debe ser una especificación de producto definida que cubra la forma terminada, los materiales y la estructura de soporte. Esto proporciona una base clara para la selección del equipo y reduce el riesgo de identificar una estructura de borde incompatible sólo después de que se haya seleccionado la máquina plisadora.
Please y corte los medios para la siguiente operación
La etapa de plisado convierte medios planos en un paquete de filtro funcional. La altura del pliegue, el espaciado y el recuento deben coincidir con las dimensiones del paquete objetivo, y el paquete debe evaluarse a medida que entra en la estación de unión en lugar de solo por la apariencia de los pliegues que salen del pleater. La solución de filtro de cabina PLM incluye la máquina plegadora de cuchillas automática PL-AUTO55-700M con alimentación ajustable, plegado y ajustes de temperatura. Estos parámetros se pueden combinar con los medios y el producto seleccionados, pero el rango de ajuste de la máquina no reemplaza la verificación con el material y la muestra reales.
El proceso también puede incluir corte de medios, corte de forma especial y corte de material de borde, dependiendo del diseño del filtro y la configuración de la línea. Antes de la unión, los controles deben confirmar las dimensiones del paquete, el recuento de pliegues, la condición del borde y el ajuste con las herramientas previstas. Un paquete de tamaño correcto y estable proporciona un punto de partida consistente para la unión.
Bond los bordes y confirmar el filtro terminado
La unión de borde proporciona la estructura de soporte requerida por el diseño del filtro. La unión de dos lados admite lados opuestos del paquete plisado, mientras que la unión de cuatro lados crea un perímetro completo y requiere control de las esquinas, posicionamiento de bordes y recorte. Estas son rutas alternativas seleccionadas de acuerdo con el diseño del producto, no operaciones secuenciales. PLM ofrece la máquina de unión bilateral PLM-TB-2 y las soluciones de unión de cuatro lados PLM-TB-4 y PLM-TB-4S. La selección del equipo debe considerar las dimensiones del producto, la gama de modelos, las herramientas, los operadores disponibles y el nivel objetivo de automatización. El PLM-TB-4, por ejemplo, coordina la alimentación y la aplicación del borde, lo que hace que la condición y el posicionamiento del paquete entrante sean importantes para el proceso de unión.
Después de la unión y cualquier recorte requerido, la inspección se centra en el filtro terminado, incluidas las dimensiones, la forma del marco, la adhesión del borde y el daño visible. La confirmación de la instalación verifica el ajuste en la carcasa prevista y la dirección del flujo de aire especificada. Estas comprobaciones son parte de la validación del producto y no deben presentarse como prueba del rendimiento de filtración. Cualquier requisito de rendimiento o aceptación debe definirse para el filtro específico, con una muestra aprobada, un dibujo y criterios de inspección acordados que sirven como referencia para la confirmación del cliente y la producción posterior.
Convierta el proceso en un plan de producción viable
Una vez que se definen el producto y la ruta del proceso, el equipo de plisado y unión se puede combinar con las operaciones de corte, materiales y herramientas requeridas. El plan también debe tener en cuenta la transferencia de estación a estación, el acceso del operador y el mantenimiento, y el espacio disponible en el taller. Para una fábrica existente, la planificación debe comenzar con el proceso actual y su principal restricción, conservando el equipo adecuado y mejorando las operaciones específicas. Un nuevo proyecto requiere que la ruta de producción completa se defina desde el principio. En cualquier caso, la configuración debe reflejar la gama de productos real y el objetivo de producción en lugar de incluir todas las máquinas disponibles.
El soporte de PLM incluye guía de instalación, capacitación en línea y de fábrica, guía de mantenimiento y repuestos. Este soporte se extiende más allá de la selección de la máquina para la operación del controlador, el mantenimiento diario y la solución de problemas, ayudando al equipo local a ejecutar el proceso acordado de manera efectiva.
Comience con el filtro que planea producir
Una línea completa del filtro de la cabina depende de los traspasos eficaces entre las etapas: los medios convenientes se convierten en un paquete plisado controlado, el paquete recibe la estructura requerida del borde, y el filtro acabado se comprueba contra su uso previsto. Estas entregas conectan máquinas individuales con los requisitos de producción reales del cliente.
Para una revisión inicial de la producción, por favor proporcione:
- Acabado-filtro de fotos o dibujos, dimensiones y estructura de borde;
- Tipos de medios y tiras de borde, con muestras representativas cuando estén disponibles;
- Salida objetivo, modelos planificados y operadores disponibles;
- Condiciones del taller, equipo existente y la principal dificultad de producción.
Comparta las dimensiones del filtro, los medios, la estructura de borde y la salida de destino con PLM. Podemos ayudar a revisar la ruta del proceso y recomendar una dirección adecuada para equipos, materiales y herramientas.