Cómo elegir la unión del borde del filtro de aire de la cabina
El derecho Vinculación del borde del filtro de aire de la cabina La ruta debe ser determinada por la estructura del filtro terminado antes de que se considere el tiempo de ciclo, el nivel de automatización o el modelo de la máquina. Para los fabricantes de filtros de cabina que planean una nueva línea o actualizar una existente, el primer paso es determinar si el filtro requiere unión de bordes de dos o cuatro lados. El equipo se puede comparar en función de la estructura del producto real y la salida de la línea efectiva en lugar de solo el tiempo del ciclo de la máquina.
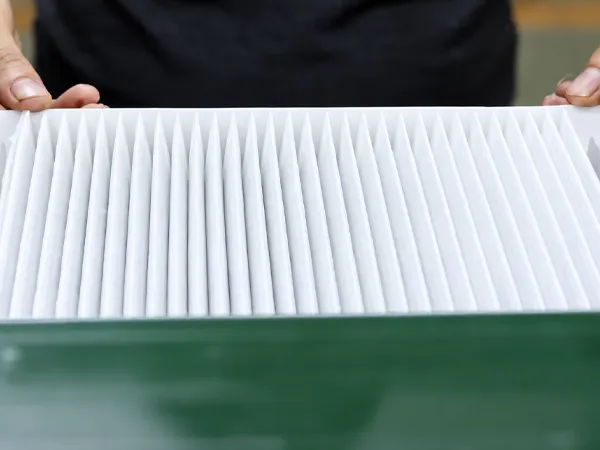
Un paquete de medios plisados aún no es un filtro de cabina terminado. Todavía requiere la estructura de soporte definida por el diseño del producto. Algunos filtros usan tiras de borde en dos lados opuestos, mientras que otros requieren un perímetro completo de cuatro lados. Esta diferencia afecta al posicionamiento del paquete, la formación de esquinas, el control dimensional final y el siguiente paso de montaje o instalación.
Por lo tanto, la selección del equipo debe comenzar con el filtro terminado en lugar de una lista de máquinas. La unión de dos lados y cuatro lados son rutas de producción diferentes, y ninguna es inherentemente mejor. La ruta adecuada es la que produce consistentemente el filtro especificado con cambios prácticos y requisitos de personal.
Deje que la estructura del filtro terminado determine la ruta
Un filtro con soporte de borde de dos lados recibe material de borde en dos lados opuestos, mientras que los lados restantes siguen el diseño del producto. Los bordes unidos ayudan a mantener el paquete plisado en la anchura especificada y proporcionan el soporte requerido para la siguiente operación o instalación final. Antes de la unión, el paquete ya debe haber controlado el recuento de pliegues, la altura, la longitud de corte y la condición del borde, ya que la unión no puede corregir un paquete inestable.
La página PLM-TB-2 enumera una gama de productos de referencia de 150–400mm de longitud, 150–300mm de ancho y 10–60mm de altura, con un ancho de raspado de 10–60mm. Estos parámetros son útiles para el cribado inicial, pero no reemplazan la confirmación de la muestra. El material de la tira de borde, el comportamiento adhesivo, la recuperación de pliegues, las referencias de ubicación y las dimensiones terminadas requeridas aún deben evaluarse juntos. La pregunta clave es si el filtro aprobado utiliza dos bordes de soporte opuestos o requiere un marco circundante completo. Las vistas frontal y posterior, las dimensiones generales y los detalles de los bordes son más útiles que una foto frontal sola antes de la selección del equipo.
La unión de cuatro lados requiere control de esquina, posicionamiento y recorte
Un filtro de cuatro lados requiere un perímetro continuo, por lo que el proceso debe controlar cada lado y las transiciones de esquina. Cada lado debe cumplir con la longitud y posición objetivo, las esquinas deben coincidir con la muestra aprobada y el exceso de material o adhesivo debe manejarse sin afectar las dimensiones terminadas o dañar los medios.
La inspección debe centrarse en el marco completado, incluyendo la longitud total, anchura y altura, forma del marco, aspecto de la esquina, posición del borde, continuidad de la unión, y el daño visible de los medios. Estos son controles de fabricación para el producto acordado y no deben tratarse como prueba del rendimiento de filtración, que aún requiere el método de validación especificado por el cliente.
Ofrecemos más de una configuración de cuatro lados. La página PLM-TB-4 describe una línea de producción de estaciones múltiples con una huella publicada de 19.000 × 3.000 × 2.000mm. PLM-TB-4S es otra opción de unión de cuatro lados. Sus dimensiones aplicables, modo de funcionamiento, y disposición se deben confirmar contra la hoja de datos actual y la muestra del filtro del cliente. Esto muestra que la unión de cuatro lados no se refiere a un diseño de equipo fijo.
La mezcla de productos y el cambio son más que la velocidad
Las páginas de máquina publicadas pueden usar diferentes definiciones de tiempo de ciclo. Uno puede informar el tiempo de acción de un solo grupo de equipos, mientras que otro puede indicar segundos por pieza terminada. Estas cifras no deben compararse directamente a menos que se midan sobre la misma base. La planificación de la producción debe considerar el proceso completo, incluida la carga, el posicionamiento, el trabajo en las esquinas, el recorte, la inspección y el cambio de modelo.
Una fábrica que produce un pequeño número de modelos estables puede priorizar la transferencia continua y un ritmo de producción fijo. Una fábrica que maneja más tamaños y lotes más cortos puede poner mayor énfasis en los cambios de herramientas, la recuperación de recetas, la aprobación de la primera pieza y el acceso del operador. El espacio de piso disponible y la condición de los paquetes plisados entrantes también afectan si una máquina compacta, disposición por etapas o línea integrada más larga es práctica.
Antes de comparar el equipo, defina:
- Acabado-estructura de filtro, las dimensiones y la esquina aceptable y el recorte de la apariencia.
- Medios, borde-tira, y tipos adhesivos del caliente-derretimiento, con muestras representativas.
- Recuento de SKU, rango de tamaño, longitud de lote normal y frecuencia de cambio esperada.
- Salida objetivo, operadores disponibles, espacio de taller y utilidades.
- El equipo plisado o de unión existente y el cuello de botella actual.
Hacer coincidir la ruta de vinculación con el filtro real
Podemos revisar el PLM-TB-2 para soporte de dos lados y el PLM-TB-4 o PLM-TB-4S para estructuras de cuatro lados. Una opción puesta en etapas está también disponible: el PLM-TB-2-4 utiliza dos unidades del doble-lado para procesar los cuatro bordes e incluye el recorte de la esquina. Esto proporciona otra ruta de cuatro lados cuando la mezcla de productos, el diseño o el método de operación preferido no se adapta a una línea continua completa.
La elección de la máquina es solo una parte de la revisión. La preparación de la tira de borde, el adhesivo termofusible, las herramientas, el posicionamiento del paquete y las verificaciones de la primera pieza deben coincidir con el filtro aprobado. Para una fábrica existente, se puede retener el equipo adecuado mientras se aborda el cuello de botella real. Para una nueva línea, el espacio, el flujo de materiales, los servicios públicos, el acceso del operador y la futura expansión deben considerarse antes de que se fije la configuración final.
Comience con su muestra de filtro y requisitos de producción
Una revisión práctica comienza con el filtro del cliente. Podemos usar muestras y dibujos para identificar la estructura de unión, confirmar el tamaño y el rango de materiales y, cuando corresponda, coordinar los ensayos de muestras antes de definir el equipo, las herramientas y las condiciones de operación.
La revisión de ruta se centra en cuatro puntos de control:
- Identifique la estructura de borde terminada a partir de la muestra o el dibujo.
- Haga coincidir los medios, la tira de borde, el adhesivo y las herramientas.
- Confirme los resultados de la muestra, los criterios de la primera pieza y los requisitos de cambio.
- Finalizar las necesidades de diseño, operadores, utilidades, instalación y capacitación.
Para una revisión inicial, proporcione:
- Fotos frontal y posterior, o una muestra de filtro terminado.
- Longitud, anchura y altura, además de detalles de bordes y esquinas.
- Medios, borde-tira, e información adhesiva.
- Modelos planificados, salida objetivo, trabajadores disponibles y equipo actual.
La solución de unión correcta es la que coincide con la estructura terminada y la mezcla de productos real de la fábrica.