كيفية اختيار المقصورة فلتر الهواء حافة الترابط
اليمين: ربط حافة مرشح هواء المقصورة يجب تحديد المسار بواسطة هيكل الفلتر النهائي قبل وقت الدورة أو مستوى التشغيل الآلي أو نموذج الماكينة. بالنسبة لمصنعي فلاتر المقصورة الذين يخططون لخط جديد أو ترقية خط قائم ، فإن الخطوة الأولى هي تحديد ما إذا كان المرشح يتطلب ربط حافة جانبين أو أربعة جوانب. يمكن بعد ذلك مقارنة المعدات بناءً على هيكل المنتج الفعلي وإخراج الخط الفعال بدلاً من وقت دورة الماكينة وحده.
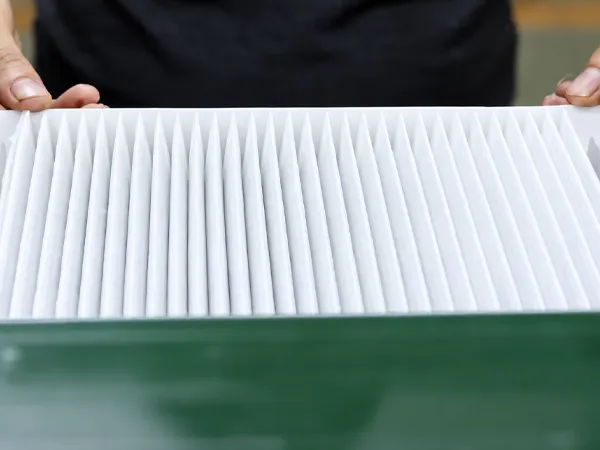
حزمة وسائط مطوي ليست بعد مرشح كابينة نهائي. لا يزال يتطلب هيكل الدعم الذي يحدده تصميم المنتج. تستخدم بعض الفلاتر شرائط حافة على جانبين متعاكسين ، بينما تتطلب فلاتر أخرى محيطاً كاملاً من أربعة جوانب. يؤثر هذا الاختلاف على تحديد موقع العبوة وتشكيل الزوايا والتحكم النهائي في الأبعاد وخطوة التجميع أو التثبيت التالية.
لذلك يجب أن يبدأ اختيار المعدات بالفلتر النهائي بدلاً من قائمة الماكينة. الترابط بين الجانبين وأربعة جوانب طرق إنتاج مختلفة ، ولا يوجد أي منهما أفضل بطبيعته. المسار المناسب هو الذي ينتج المرشح المحدد باستمرار مع متطلبات التحول العملي والتوظيف.
دع هيكل الفلتر النهائي يحدد المسار
يتلقى مرشح ذو دعم الحافة على الجانبين مادة الحافة على جانبين متعارضين ، بينما تتبع الجوانب المتبقية تصميم المنتج. تساعد الحواف المربوطة في الحفاظ على العبوة ذات الثنيات عند العرض المحدد وتوفير الدعم المطلوب للتشغيل التالي أو التثبيت النهائي. قبل الترابط ، يجب أن تكون العبوة قد تحكمت بالفعل في عدد الطيات ، والارتفاع ، وطول القطع ، وحالة الحافة ، لأن الترابط لا يمكنه تصحيح حزمة غير مستقرة.
تسرد صفحة PLM-TB-2 نطاق منتج مرجعي بطول 15012868842400 ، وعرض 150–300 ، وارتفاع 10–60 ، مع عرض كشط 10–60. هذه المعلمات مفيدة للفحص الأولي ولكنها لا تحل محل تأكيد العينة. لا يزال يتعين تقييم مادة شريط الحافة ، وسلوك اللصق ، واستعادة الطية ، وتحديد موقع المراجع ، والأبعاد النهائية المطلوبة معًا. السؤال الرئيسي هو ما إذا كان المرشح المعتمد يستخدم حافتين داعمتين متقابلتين أو يتطلب إطارًا محيطيًا كاملاً. تعتبر طرق العرض الأمامية والخلفية والأبعاد الكلية وتفاصيل الحافة أكثر فائدة من الصورة الأمامية وحدها قبل اختيار المعدات.
يتطلب الترابط الرباعي الجوانب التحكم في الزاوية وتحديد المواقع والتشذيب
يتطلب مرشح الجوانب الأربعة محيطًا مستمرًا ، لذلك يجب أن تتحكم العملية في كل جانب وتحولات الزاوية. يجب أن يفي كل جانب بطول الهدف وموقعه ، ويجب أن تتطابق الزوايا مع العينة المعتمدة ، ويجب التعامل مع المواد الزائدة أو اللاصقة دون التأثير على الأبعاد النهائية أو الإضرار بالوسائط.
يجب أن يركز الفحص على الإطار المكتمل ، بما في ذلك الطول الإجمالي والعرض والارتفاع وشكل الإطار ومظهر الزاوية وموضع الحافة واستمرارية الرابطة وتلف الوسائط المرئي. هذه هي عمليات فحص التصنيع للمنتج المتفق عليه ولا ينبغي التعامل معها كدليل على أداء الترشيح ، والذي لا يزال يتطلب طريقة التحقق المحددة للعميل.
نحن نقدم أكثر من تكوين واحد من أربعة جوانب. تصف صفحة PLM-TB-4 خط إنتاج متعدد المحطات مع بصمة منشورة تبلغ 19000 × 3000 × 2000. PLM-TB-4S هو خيار ربط آخر رباعي الجوانب. يجب تأكيد الأبعاد القابلة للتطبيق ووضع التشغيل والتخطيط مقابل ورقة البيانات الحالية وعينة مرشح العميل. هذا يدل على أن الترابط رباعي الجوانب لا يشير إلى تخطيط واحد للمعدات الثابتة.
مزيج المنتج والتغير أكثر من السرعة
قد تستخدم صفحات الماكينة المنشورة تعريفات مختلفة لدورة الوقت. يمكن للمرء الإبلاغ عن وقت عمل مجموعة معدات واحدة ، بينما قد يذكر آخر ثوانٍ لكل قطعة منتهية. ولا ينبغي مقارنة هذه الأرقام مباشرة ما لم يتم قياسها على نفس الأساس. يجب أن ينظر تخطيط الإنتاج في العملية الكاملة ، بما في ذلك التحميل وتحديد المواقع والعمل في الزاوية والتشذيب والتفتيش وتحيل النماذج.
قد يعطي المصنع الذي ينتج عددًا صغيرًا من الطرز المستقرة الأولوية للنقل المستمر وإيقاع إنتاج ثابت. قد يركز المصنع الذي يتعامل مع أحجام أكبر ودفعات أقصر بشكل أكبر على تغييرات الأدوات واستعادة الوصفة والموافقة على القطعة الأولى والوصول إلى المشغل. تؤثر المساحة الأرضية المتاحة وحالة العبوات المطوي الواردة أيضًا على ما إذا كانت الماكينة المدمجة أو الترتيب المرحلي أو الخط المدمج الأطول عمليًا.
قبل مقارنة المعدات ، حدد:
- هيكل مرشح نهائي ، الأبعاد ، ومظهر الزاوية والتشذيب المقبول.
- وسائط ، شريط حافة ، وأنواع لاصقة تذوب بالحر ، مع عينات تمثيلية.
- عدد SKU ونطاق الحجم وطول الدفعة الطبيعي وتردد تغيير متوقع.
- الإخراج المستهدف ، المشغلين المتاحين ، مساحة ورشة العمل ، والمرافق.
- معدات الطيات أو الربط الحالية وعنق الزجاجة الحالي.
تطابق مسار الربط مع الفلتر الفعلي
يمكننا مراجعة PLM-TB-2 للدعم على الجانبين و PLM-TB-4 أو PLM-tb-4s للهياكل الأربعة الجانبية. يتوفر أيضًا خيار مرحلي: يستخدم PLM-TB-2-4 وحدتين مزدوجة الجانب لمعالجة جميع الحواف الأربعة ويشمل تشذيب الزاوية. يوفر هذا مسارًا آخر من أربعة جوانب عندما لا يتناسب مزيج المنتج أو التخطيط أو طريقة التشغيل المفضلة مع خط مستمر كامل.
اختيار الماكينة هو جزء واحد فقط من المراجعة. يجب أن يتطابق إعداد شريط الحافة ، واللاصق الساخن الذوبان ، والأدوات ، وتحديد موضع العبوة ، والشيكات من أول قطعة مع الفلتر المعتمد. بالنسبة للمصنع الحالي ، يمكن الاحتفاظ بالمعدات المناسبة أثناء معالجة عنق الزجاجة الفعلي. بالنسبة للخط الجديد ، يجب النظر في المساحة وتدفق المواد والمرافق العامة والوصول إلى المشغل والتوسيع المستقبلي قبل إصلاح التكوين النهائي.
ابدأ بعينة الفلتر ومتطلبات الإنتاج الخاصة بك
تبدأ المراجعة العملية مع فلتر العميل. يمكننا استخدام العينات والرسومات لتحديد هيكل الربط ، وتأكيد الحجم ونطاق المواد ، وعند الاقتضاء ، تنسيق تجارب العينات قبل تحديد المعدات والأدوات وظروف التشغيل.
تركز مراجعة المسار على أربع نقاط تفتيش:
- تحديد هيكل الحافة النهائي من العينة أو الرسم.
- تطابق وسائل الإعلام ، شريط الحافة ، لاصقة ، والأدوات.
- تأكيد نتائج العينات ، ومعايير القطعة الأولى ، ومتطلبات التغيير.
- وضع اللمسات الأخيرة على التصميم والمشغلين والمرافق والتركيب واحتياجات التدريب.
لإجراء استعراض أولي ، تقديم ما يلي:
- صور أمامية وخلفية ، أو عينة مرشح منتهية.
- الطول والعرض والارتفاع بالإضافة إلى تفاصيل الحافة والزاوية.
- وسائل الإعلام ، شريط الحافة ، والمعلومات اللاصقة.
- النماذج المخططة ، الإخراج المستهدف ، العمال المتاحين ، والمعدات الحالية.
حل الترابط الصحيح هو الذي يطابق الهيكل النهائي ومزيج المنتج الفعلي للمصنع.