Elección del proceso compuesto de carbón activado para filtros de aire de cabina
Un filtro de cabina no tejido estándar captura el polvo y el polen, mientras que un filtro premium también necesita eliminar los olores, los gases de escape y los COV del aire de la cabina. El Proceso compuesto de carbón activado Agrega la capa de carbono necesaria para esta función adicional y requiere un enfoque diferente del plisado de medios ordinario. Este artículo explica cómo se forma la capa de carbono, por qué se utiliza una máquina compuesta dedicada y qué parámetros afectan el derramamiento de carbono y las fugas de borde.
Para los fabricantes que planean una nueva línea o actualizar una existente, la cuestión clave es cómo laminar la capa de carbón activado para que permanezca distribuida uniformemente, permanezca segura después del plisado y no aumente la resistencia al flujo de aire más allá del requisito del soplador HVAC. Por lo tanto, la selección del equipo debe comenzar con el filtro terminado en lugar de un solo modelo de máquina.
La estructura acabada determina el proceso de la laminación
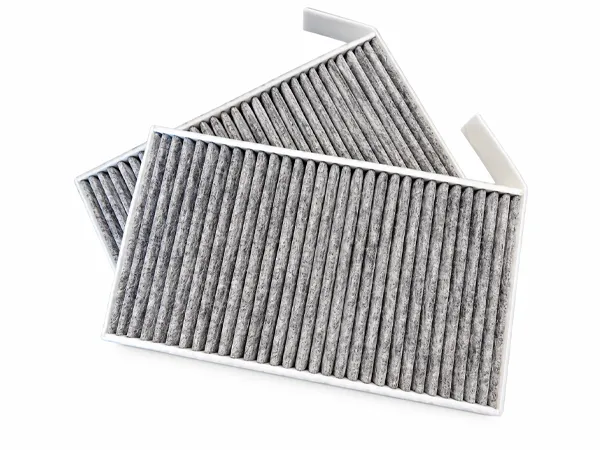
Un paquete no tejido plisado solo proporciona la filtración de la partícula. Para eliminar también olores, COV y gases de escape, los medios deben combinarse con una capa de carbón activado granular antes de plegar. Un filtro de cabina premium típico incluye una capa no tejida de prefiltro para partículas gruesas, una capa de carbón activado para adsorción de gases y olores, una capa de soporte o protección para retener los gránulos de carbono y una capa fina no tejida para partículas más pequeñas.
Esta estructura no puede producirse simplemente dispersando carbono en una sola banda. El carbono debe asegurarse entre dos capas de medios con aplicación adhesiva controlada para evitar el desplazamiento durante el plisado, la pérdida de carbono de los bordes cortados y las áreas irregulares que pueden aumentar la resistencia y reducir la capacidad de adsorción. Por lo tanto, se utiliza una máquina compuesta de carbón activado dedicada en lugar de una línea de plisado ordinaria. La estructura terminada también define los requisitos clave de rendimiento: las capas de prefiltro y filtro fino afectan la eficiencia de las partículas, mientras que el gramaje del carbono y el tamaño del gránulo influyen en la capacidad de adsorción y la resistencia al flujo de aire. Por lo tanto, el medio, el carbono, el adhesivo y el sistema de borde deben coincidir como un conjunto de productos.
Cómo funciona la máquina compuesta de carbón activado
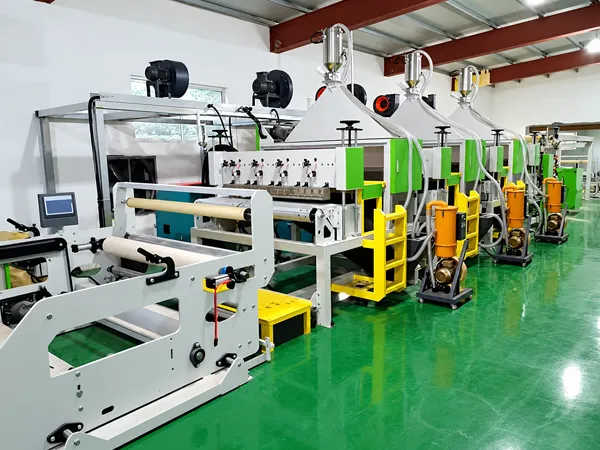
Una máquina compuesta de carbón activado integra desenrollado, pulverización de pegamento, dispensación y laminación de carbono, corte y rebobinado en un proceso continuo. Dos redes de los medios y los gránulos activados del carbono se combinan en un rollo compuesto uniforme listo para plisar y la vinculación del borde.
Las dos capas de medios se alimentan en paralelo bajo tensión sincronizada para mantener un patrón de pegamento uniforme. Se aplica una cantidad controlada de adhesivo de fusión en caliente a la superficie portadora de carbono, se dispensa carbono activado a una velocidad controlada, y un rodillo de laminación presiona la segunda capa de medio sobre la pila para asegurar el carbono entre las dos bandas.
Después de la laminación, la banda compuesta se corta a la anchura requerida y se rebobina para el plisado. Mantener el proceso sincronizado ayuda a mantener un gramaje de carbono consistente y reduce la distribución desigual de carbono o el bloqueo del adhesivo.
Parámetros clave y control de defectos
Una vez definida la estructura, cuatro grupos de parámetros determinan la calidad del compuesto. El primero es el control del adhesivo, incluido el tipo de adhesivo, el agregado de pegamento en gramos por metro cuadrado y la uniformidad de la pulverización. Muy poco pegamento puede causar el derramamiento de carbono, mientras que el pegamento excesivo o desigual puede bloquear los poros de los medios y aumentar la resistencia. El segundo es la carga de carbono. Un mayor gramaje de carbono aumenta la capacidad de adsorción, pero también aumenta la resistencia al flujo de aire, por lo que debe seleccionarse de acuerdo con el vehículo objetivo y el grado del filtro en lugar de maximizarlo. El tercero es el tamaño del gránulo. Los gránulos de gran tamaño pueden distribuirse de manera desigual y caer desde los bordes de los pliegues, mientras que los gránulos de menor tamaño pueden aumentar la resistencia y pasar a través de los medios. La cuarta es la presión de laminación y la temperatura, que deben ser suficientes para unir las capas sin provocar el sangrado del adhesivo o la deformación de la banda. La velocidad de la línea también debe permanecer adaptada a estos parámetros, ya que la variación puede conducir a una aplicación intermitente de pegamento y áreas de carbono desnudo.
Estos parámetros están directamente relacionados con defectos comunes. La caída de carbono puede ser el resultado de un pegamento insuficiente, un adhesivo inadecuado o una presión de laminación débil. El carbono no uniforme o los parches desnudos pueden indicar boquillas de pulverización bloqueadas, tensión inestable de la banda o variación de velocidad. La deslaminación o la ampolla pueden ser el resultado de una baja temperatura del pegamento, presión insuficiente o medios entrantes húmedos. La alta resistencia inicial y la mala transpirabilidad a menudo se asocian con una carga excesiva de carbono o patrones de pegamento que bloquean la superficie del medio. La inspección de la primera pieza ayuda a identificar estos problemas antes de la producción de lote completo.
La verificación de calidad debe cubrir la eficiencia de las partículas en el grado especificado, la resistencia inicial al flujo de aire en el volumen de aire nominal, el contenido de carbono y el rendimiento de adsorción, como el valor de adsorción de yodo o benceno, y una prueba de derramamiento que mide la pérdida de carbono después de la vibración o el soplado. La inspección de la apariencia también debe verificar la distribución desigual del carbono, las rayas de pegamento y los defectos del borde antes de la unión del borde.
Hacer coincidir el proceso compuesto con el filtro
La etapa compuesta debe evaluarse como parte de la línea de filtro de cabina completa en lugar de como una máquina independiente. Debido a que el proceso compuesto de carbón activado se alimenta directamente en el plisado y la unión de bordes, el ancho del rollo compuesto, la altura del plisado y el sistema de bordes deben coincidir como un conjunto de productos. El sistema de borde también ayuda a evitar que el carbono se escape a través de los lados cortados.
La ruta de producción debe reflejar la mezcla de productos. Una fábrica con un pequeño número de modelos estables puede usar una línea continua de plisado y compuesto con herramientas fijas, mientras que las tiradas más cortas y los cambios frecuentes del modelo requieren una mayor atención al cambio, la recuperación de parámetros y la confirmación de la primera pieza. El equipo de plisado o unión existente a menudo se puede retener, con la etapa compuesta agregada para abordar el cuello de botella real en lugar de reemplazar toda la línea.
Comience con sus requisitos de filtro
Para una revisión inicial, proporcione:
- Fotos frontal y posterior o una muestra del filtro de destino.
- Se requiere grado de partícula, objetivo de olor/VOC y resistencia aceptable.
- Medios, tamaño de gránulo de carbono e información adhesiva.
- Modelos planificados, salida objetivo, operadores disponibles, espacio de taller y utilidades.
- Equipo de plisado o unión existente.
Nos hemos centrado en soluciones de producción de filtros desde 1990, ofreciendo más de 70 tipos de máquinas de producción y prueba de filtros con certificaciones ISO, CE y CO. Una revisión práctica comienza con el filtro objetivo, coincide con el medio, el carbono, el adhesivo y el sistema de borde como un conjunto de productos, confirma los resultados de la muestra y los criterios de la primera pieza, y luego define el diseño, los operadores, las utilidades, la instalación y los requisitos de capacitación. La solución compuesta correcta es aquella que coincide con la estructura del filtro terminado y se puede repetir consistentemente en la producción.