Coincidencia de los medios filtrantes de cabina con el producto y el proceso
Coincidencia Medios de filtro de la cabina Hasta el producto terminado y el proceso de producción requiere decisiones coordinadas sobre el plegado, los materiales de borde, el adhesivo y la configuración del equipo. Los filtros de cabina blancos y grises pueden compartir las mismas dimensiones externas, pero sus medios pueden comportarse de manera diferente durante la producción.
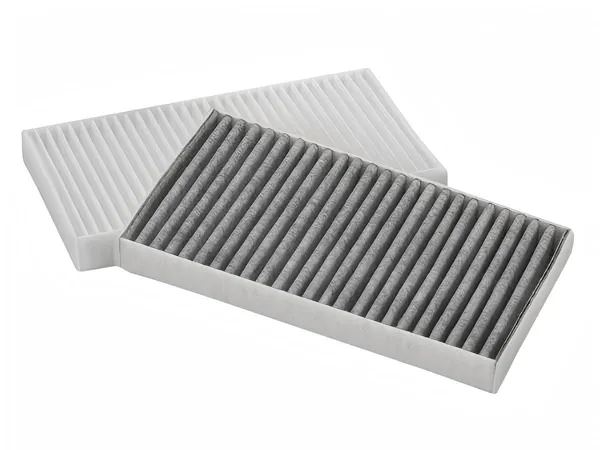
Los medios no tejidos blancos se usan comúnmente para la filtración de partículas, mientras que los medios compuestos de carbón activado agregan una capa de adsorción. Estas diferencias pueden afectar la alimentación, el plegado, la recuperación después del plegado y la unión a la estructura del borde. Por esta razón, la selección de medios debe considerarse junto con el diseño del producto y la planificación del proceso. La pregunta clave no es qué material es universalmente mejor, sino si su construcción y estado físico se adaptan al filtro objetivo, los requisitos de flujo de aire y aceptación previstos, y la ruta de producción disponible en la fábrica.
Definir primero los requisitos del filtro terminado
Clasificamos los medios filtrantes no tejidos en varias categorías, incluyendo no tejidos estándar, carbón activado y medios antibacterianos. Los grados publicados difieren en peso base, grosor, permeabilidad al aire y otras propiedades de referencia, por lo que el color por sí solo no puede definir el material ni predecir el rendimiento del filtro terminado. Un filtro de cabina blanco no tejido típicamente se enfoca en la filtración de partículas mientras equilibra el flujo de aire con el objetivo de filtración especificado, mientras que un filtro compuesto de carbón activado agrega adsorción de gas mientras retiene una estructura de filtración de partículas. Su capa que contiene carbono también cambia la construcción del material que pasa por la producción. La selección del material debe comenzar con la especificación del filtro terminado, incluidas las dimensiones, la aplicación objetivo, la construcción del medio, los requisitos de caída de presión y filtración, la estructura del borde y cualquier requisito de adsorción. Los datos de material publicados pueden reducir las opciones, pero la calificación final debe confirmarse con la muestra, el dibujo y el método de validación del cliente en lugar de seleccionarse a partir de un solo valor.
Las propiedades del material afectan al rendimiento del plisado
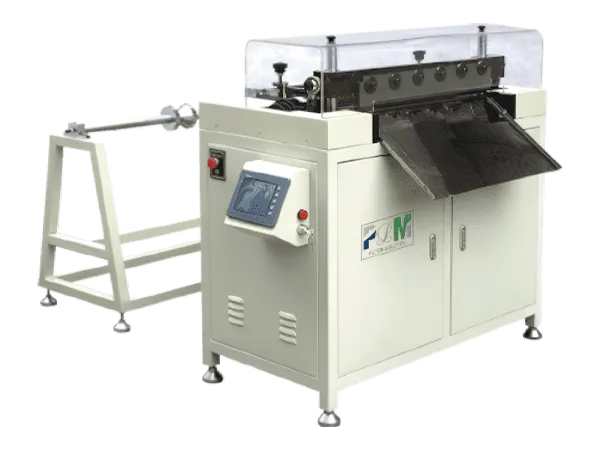
El plisado es un proceso de formación, por lo que el rendimiento depende del material que ingresa a la máquina. El grosor afecta la altura del paquete plegado y el uso del material, mientras que la rigidez influye en si los pliegues conservan su forma o se abren después del plegado. La condición de la superficie y la fricción afectan la alimentación y la alineación. El medio compuesto de carbón activado añade otra variable: la distribución y retención de la capa que contiene carbono. El manejo debe minimizar el daño superficial y la liberación de partículas mientras se mantiene un patrón de pliegues regular, ya que el material que parece aceptable cuando está plano puede comportarse de manera diferente después de una flexión, compresión y corte repetidos. Por lo tanto, la evaluación debe centrarse en el paquete formado, incluida la altura y el paso del pliegue, las dimensiones generales, la recuperación después del plegado, la rectitud del borde y el daño visible del material. El PL-AUTO55-700M proporciona ajustes de alimentación, plegado y temperatura ajustables, pero los parámetros finales deben establecerse utilizando medios representativos y el tamaño de filtro previsto.
Si se usa la misma línea para filtros blancos y de carbón activado, los ensayos deben confirmar si las mismas herramientas y ventana de operación son adecuadas. Cuando sea posible el cambio, se deben registrar los ajustes de los parámetros, los requisitos de manipulación de materiales y las comprobaciones de la primera pieza para cada familia de productos.
Haga coincidir los materiales de borde y el adhesivo de fusión en caliente con los medios de filtro
El paquete plisado se convierte en un filtro utilizable solo después de agregar la estructura de soporte especificada. Para los filtros de cabina, nuestra guía de línea completa enumera las tiras de borde duro no tejidas blancas y el adhesivo termofusible junto con los medios filtrantes. Las tiras de borde deben cortarse al ancho y largo requeridos, permanecer rectas para un posicionamiento preciso y adaptarse al soporte de dos lados o a un marco completo de cuatro lados. El PLHK-50 se utiliza para el corte del borde-material del cabina-filtro. Las dimensiones inconsistentes de la tira pueden complicar el posicionamiento, la unión de esquinas y el control del tamaño del filtro terminado, por lo que el material del borde debe confirmarse junto con los medios plisados en lugar de tratarse como un accesorio genérico. El adhesivo de fusión en caliente debe adaptarse a las superficies del material y al proceso de unión. Enumeramos diferentes tipos de fusión en caliente para diferentes aplicaciones de filtro, incluido LMHB150 para la unión del borde del filtro de cabina. La condición de fusión, la temperatura de aplicación, el tiempo abierto, la pegajosidad inicial y el comportamiento de enfriamiento afectan la dispensación y el prensado durante la producción. La calidad de la unión debe verificarse en el ensamblaje real para el posicionamiento de los medios y las tiras de borde, la continuidad de la línea adhesiva, el desbordamiento excesivo y la apariencia y las dimensiones de las esquinas y los bordes recortados. Estas comprobaciones respaldan la consistencia del proceso, pero no reemplazan la validación de filtración, adsorción o durabilidad especificada por el cliente.
Confirme los materiales, los requisitos de filtro y el equipo juntos
Revisamos los medios no tejidos o de carbón activado, las tiras de borde duro, el adhesivo de fusión en caliente, el equipo de plisado, la preparación del material de borde, el equipo de unión y las herramientas como una sola ruta de producción. No todos los proyectos requieren todas las máquinas; la configuración debe reflejar el filtro terminado, el rango del modelo, la salida objetivo, la disponibilidad del operador y las condiciones de fábrica.
Para una línea nueva, la revisión puede comenzar con muestras de filtro y dibujos, seguidos de confirmación de material, plisado de prueba y selección de ruta de unión. Para una línea existente, el mismo enfoque puede identificar la restricción real: los nuevos medios pueden requerir parámetros revisados, mientras que las dimensiones de borde inestables pueden indicar un problema de preparación de material en lugar del pleater. Los ensayos deben comparar el material antes y después de la formación, registrar los ajustes que producen un paquete aprobado y verificar la muestra unida al borde. Una vez establecida esta referencia, la selección de la máquina y las instrucciones del operador pueden basarse en condiciones de proceso confirmadas en lugar de la suposición de que una línea puede procesar cada tipo de medio.
Los medios de filtro no deben tratarse como un artículo de compra aislado. Se convierte en parte de un filtro de cabina terminado a través de plisado controlado, corte y unión. La confirmación de estas relaciones antes de finalizar los pedidos de materiales y equipos ayuda a reducir los ajustes repetidos y a establecer un proceso reproducible.
Hacer coincidir los medios de filtro con los requisitos de filtro terminado
Para una revisión inicial del material y del proceso, prepare:
- Muestra o dibujo de filtro terminado con dimensiones y estructura de borde.
- Grado de medios, ancho de rollo, grosor y datos técnicos disponibles.
- Muestras de medios blancos y de carbón activado si se planifican ambos productos.
- Salida objetivo, mezcla de modelos, equipo actual y el principal problema de producción.
Comparte estos detalles con nosotros. Podemos ayudar a identificar las verificaciones de materiales, los pasos de prueba y las consideraciones de equipo que deben confirmarse juntas.